时间:2026-09-28 访问量:545
在海南,越来越多的硬件创业团队和制造企业开始关注一种快速验证产品设计的手段——CNC钣金手板模型。它介于纯手工样件和批量冲压之间,既能体现钣金件的真实材质与结构,又能以较低成本、较快速度完成设计验证。下面从技术原理、优势、局限以及选择流程几个方面展开说明。
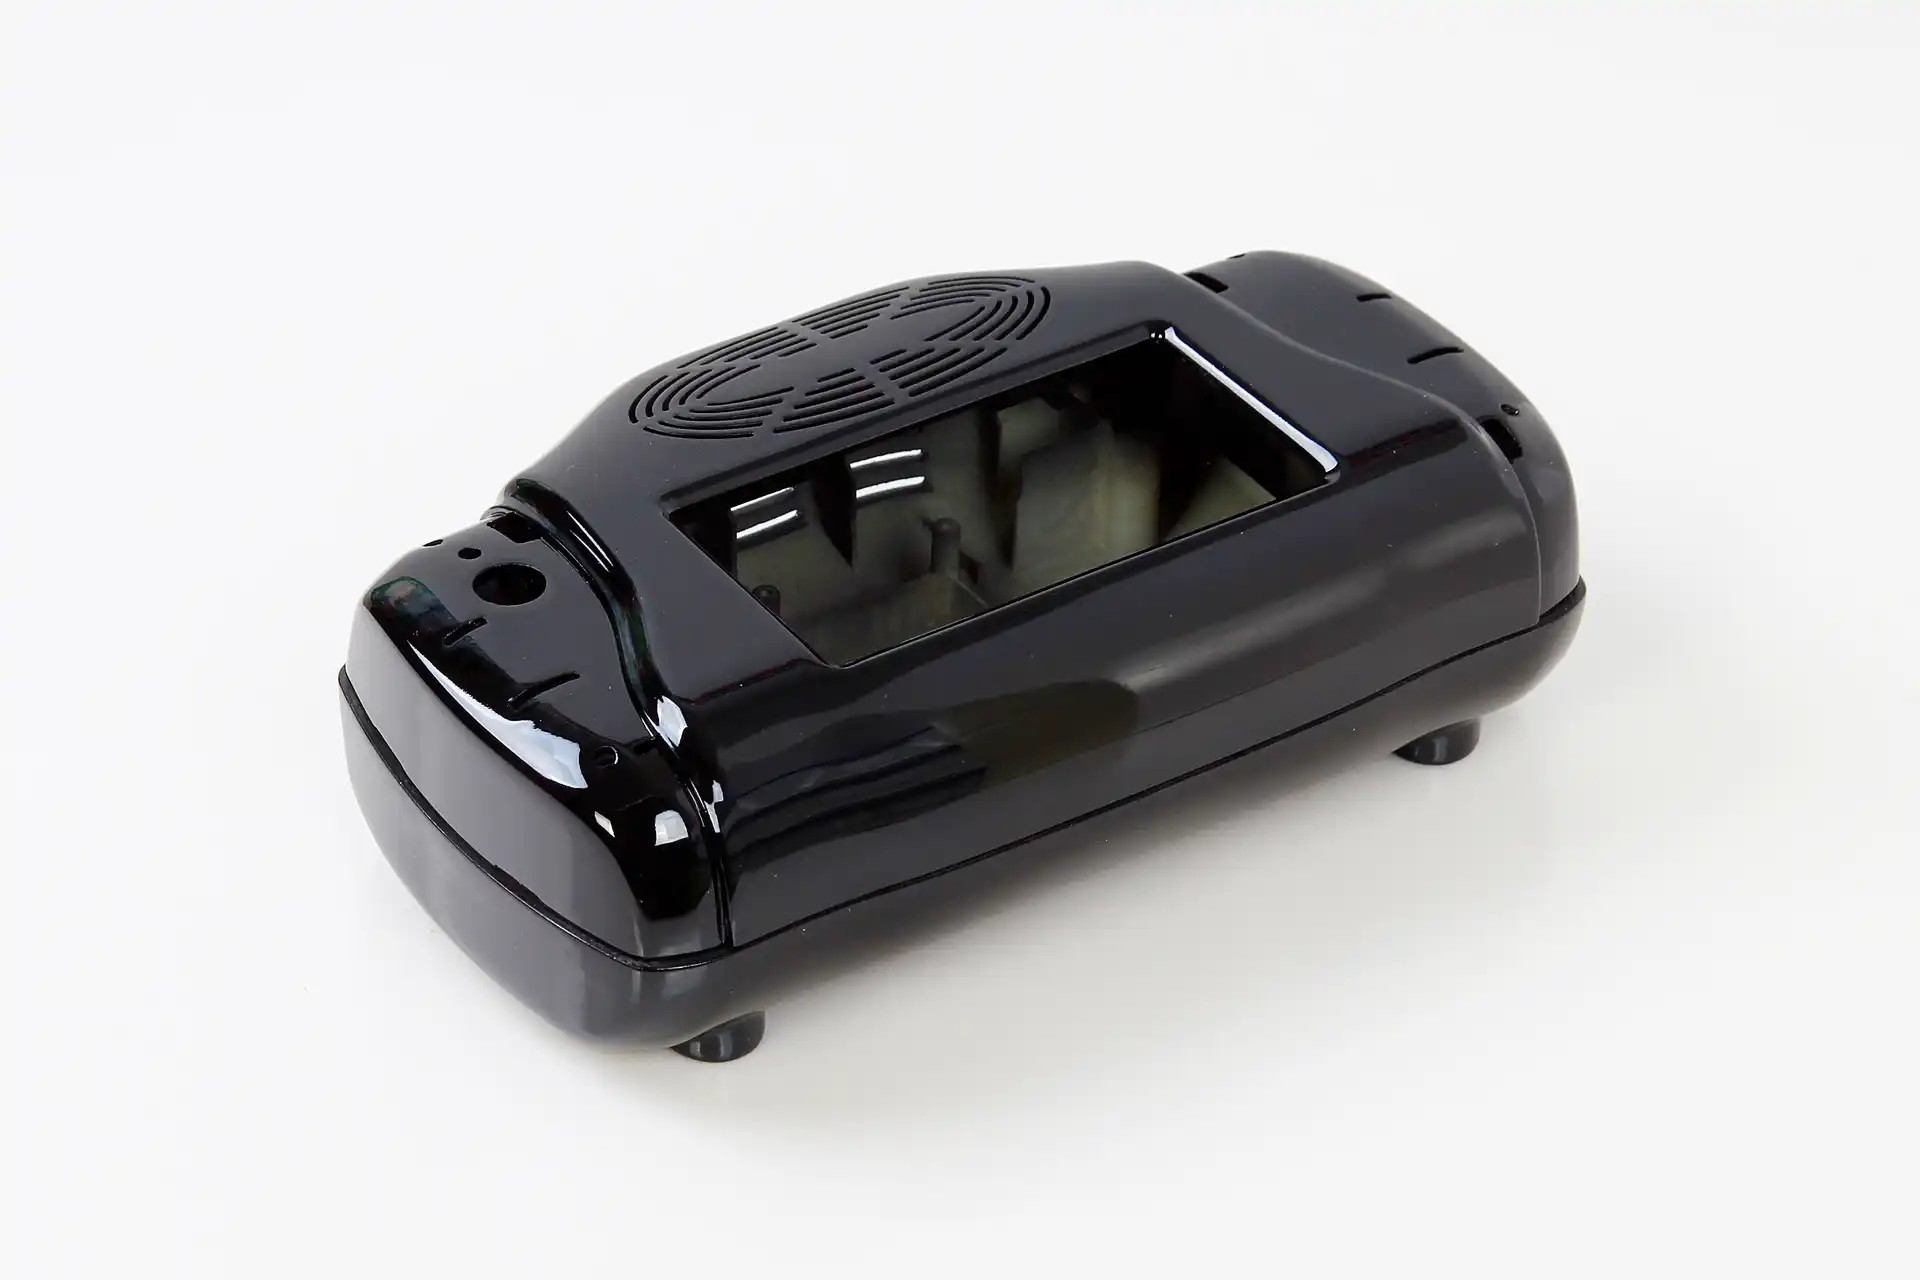
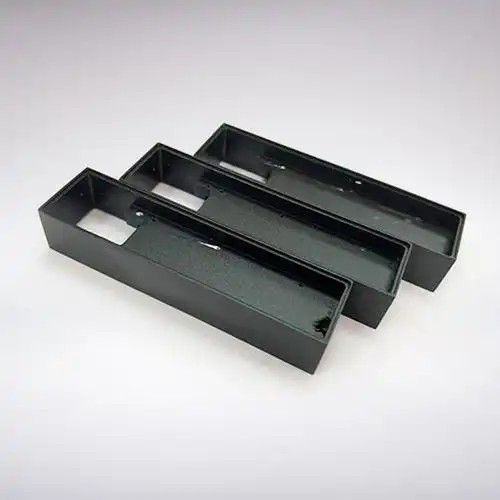
CNC钣金手板,并不是用一整块金属通过数控铣削“雕刻”出来的,而是先利用CNC加工中心制作出钣金件的展开下料形状,再通过折弯、焊接、铆接、攻丝等钣金工艺成型,最后进行表面处理。简单说,它结合了CNC的精准切割/钻孔能力与钣金成型的塑性加工特点。
在海南,由于气候高温高湿、盐雾腐蚀强,很多设备外壳、机箱、支架、面板都需要做防腐验证,CNC钣金手板正好能提供与量产件接近的材质和厚度,比如SPCC、SECC、SUS304、铝板等。
1. 材质与厚度真实
与SLA或FDM 3D打印手板不同,CNC钣金手板直接使用目标量产板材。客户可以真实感受1.0mm、1.5mm、2.0mm冷轧板或304不锈钢的刚性、重量和折弯回弹。在海南做户外机柜或海边设备时,这种真材实料能提前暴露盐雾环境下的电化学腐蚀风险。
2. 结构强度接近量产件
折弯、焊接、拉铆等工艺形成的刚性,远高于塑料手板。对于需要承重、抗振或做跌落测试的钣金结构件,CNC钣金手板几乎是除软模冲压外最可靠的选择。
3. 修改灵活,单件成本低
开一套钣金冲压模具动辄数万元,而CNC钣金手板只需编程和少量夹具,单件或小批量(1-50件)的单价非常可控。设计变更时,只需修改程序重新切割折弯,不需要改模具。
4. 表面处理选择多
海南本地可做喷涂、喷粉、电镀、阳极氧化、拉丝、丝印等。手板可以完全按照量产外观标准做表面处理,便于做客户样品或参展样机。
5. 交期相对快
一般简单件3-5天,中等复杂度5-8天,远比开模快。对于海南本地做旅游设备、海洋监测仪器、医疗推车等项目的团队,可以快速迭代。
1. 不是所有钣金特征都能做
CNC钣金手板无法完全模拟连续冲压模的拉伸、翻孔、百叶窗、沉坑等特征。深拉伸件、复杂成型筋、极小圆角等,手板阶段只能近似或省略。如果产品依赖冲压成型才能实现功能,手板验证会有盲区。
2. 单件成本高于注塑手板(按体积算)
虽然比开模便宜,但相比3D打印塑料手板,CNC钣金手板的材料费和人工费更高。如果只是验证外观尺寸,不要求金属材质,塑料手板更划算。
3. 焊接变形与公差累积
多件焊接的钣金手板,热变形难以完全避免。海南高温环境下,焊接应力释放可能更明显。折弯角度公差通常±0.5°~1°,累积后可能影响装配。高精度配合面需要额外预留余量或后续CNC精修。
4. 表面处理一致性不如量产
手工喷涂或小槽电镀的膜厚均匀性、色差控制,与量产自动线有差距。如果手板用于严格的外观签样,需提前与供应商确认色板范围。
5. 批量超过一定数量后不经济
当需求超过50-100件,且结构适合冲压时,软模或简易冲压模的单件成本会迅速低于CNC钣金手板。此时继续用手板方式反而浪费。
- 防盐雾设计验证:建议手板阶段就做中性盐雾测试(NSS),至少24-48小时,观察切边、焊点、铆钉处是否生锈。
- 板材选型:户外或高湿环境优先选304不锈钢、5052铝板或镀锌板+喷粉;室内可选SPCC喷漆。
- 折弯半径与厚度匹配:海南不少小厂折弯机吨位有限,1.5mm以上不锈钢折弯半径要提前确认。
- 表面处理厂配套:本地能做阳极氧化和电镀的厂不多,部分需送广东,交期要留余量。
什么时候选CNC钣金手板:
- 产品最终就是钣金件,且量产工艺为冲压、激光切割+折弯
- 需要验证真实材质、厚度、刚性、防腐性能
- 批量在1-50件,且不想开模
- 需要做结构装配、跌落、振动或盐雾测试
什么时候不选:
- 只验证外观造型,不要求金属材质 → 选CNC塑料或3D打印
- 有深拉伸、复杂冲压成型特征 → 直接开简易模或软模
- 批量超过100件且结构简单 → 评估冲压模
推荐流程:
1. 提供3D图(STEP/IGES)和2D展开图,标注材质、厚度、表面处理
2. 与手板厂确认折弯顺序、焊接方式、公差要求
3. 首件加工后做尺寸检测(CMM或卡尺)
4. 装配验证 → 必要时做盐雾/振动测试
5. 确认无误后封样,作为量产冲压件的参考标准
在海南做硬件,CNC钣金手板是一个务实的选择,但它不是万能钥匙。理解它的能力边界,才能用对地方、省下时间和成本。
上一篇:珠海3d打印手板模型
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。