时间:2026-10-05 访问量:595
在珠三角的制造业版图中,东莞的手板模型产业占据了举足轻重的地位。当你在搜索引擎或行业圈内打听“东莞最大的手板模型厂”时,通常会指向那些厂房面积过万平米、拥有数百台CNC加工中心、并且具备完整后处理与小批量复模能力的头部企业。这些工厂往往不是单纯靠“大”来吸引客户,而是通过规模效应解决了手板行业长期存在的交期波动、品质不稳和综合成本不可控的问题。下面从实际合作角度,分点说明这类工厂的真实优势、客观局限性,以及一套可落地的选择流程。
东莞最大的手板模型厂,通常具备几个硬性指标:厂房面积超过20000平方米,CNC设备数量在300台以上,同时配备真空复模、SLA/SLS 3D打印、钣金、喷涂、丝印、镭雕等完整后处理车间。这种规模带来的第一个直接好处是交期确定性。小厂接到急单时往往需要外发部分工序,外发就意味着排队和沟通损耗。而大型工厂内部工序闭环,一个复杂结构件(比如汽车保险杠总成手板)从编程、加工、打磨到喷油,可以在48-72小时内完成,且不会因为某一环节的产能瓶颈卡住整批货。
第二个优势是品质一致性。手板行业最怕的是“第一件完美,第十件变形”。大厂通常有标准化的装夹方案、刀具寿命管理系统和三坐标测量仪(CMM)抽检流程。例如做一批20套医疗设备外壳手板,每套的孔位公差能控制在±0.05mm以内,批次间色差也能通过标准光源箱比对控制。
第三个优势是综合成本的可预测性。很多人以为大厂报价高,但实际上对于中等批量(比如50-500件)的复模订单,大厂因为硅胶模具利用率高、原料集中采购、夜班电费摊薄,单价往往比小厂低15%-30%。而且大厂会提供正式的报价单和交期承诺书,避免了“做到一半加价”的隐性风险。
尽管规模优势明显,但“东莞最大的手板模型厂”也有其不擅长或不够灵活的领域,潜在客户需要提前了解。
第一,极小批量或单件极速单不划算。 如果你只需要1件结构简单的ABS手板,要求24小时内拿到,大厂的排单系统通常优先服务批量订单或长期协议客户。单件急单要么被婉拒,要么报出较高的“插单费”。此时,街边只有3-5台CNC的小作坊反而更合适——他们可以通宵为你单独开机,价格可能只有大厂的60%。
第二,超大型或超精密手板未必是首选。 东莞最大的手板厂不一定等于“技术最强”。比如长度超过2米的大型汽车仪表板手板,需要龙门CNC或五轴联动设备,部分大厂虽然有设备,但编程和装夹经验可能集中在中小件。再比如光学透镜手板,要求表面粗糙度Ra<0.01μm,这需要专门的高速机床和抛光工艺,一些大厂会建议你去找垂直领域的精雕厂。
第三,沟通层级多,个性化配合度下降。 大厂的项目流程通常是:业务→跟单→编程→加工→后处理→品检→出货。每个环节都有专人,好处是专业,坏处是你的特殊要求(比如“这个孔先不要攻牙,等我确认”)可能在传递中丢失。小厂老板直接盯现场,一句话就能调整。所以对于设计频繁变更的研发阶段手板,大厂有时不如小厂灵活。
第四,报价门槛和账期要求更严格。 东莞头部手板厂通常设有最低订单金额(比如800元起),且对新客户多要求预付50%甚至全款。而小厂可以接受几百元的订单,甚至月结。如果你的项目预算极低或现金流紧张,需要权衡。
不要只看“最大”这个标签,而要用下面五个步骤做筛选。
第一步:明确你的手板类型和批量。
- 外观验证手板(需要喷油、电镀、丝印)→ 优先选后处理车间完整的大厂。
- 结构装配手板(多件配合、公差要求高)→ 选有CMM和多次装夹经验的中大型厂。
- 小批量复模(50-500件)→ 选真空复模机数量多、硅胶模具寿命管理好的大厂。
- 单件急单或超低成本→ 直接找小型加工店。
第二步:要求提供“同类型案例”的实物或视频。
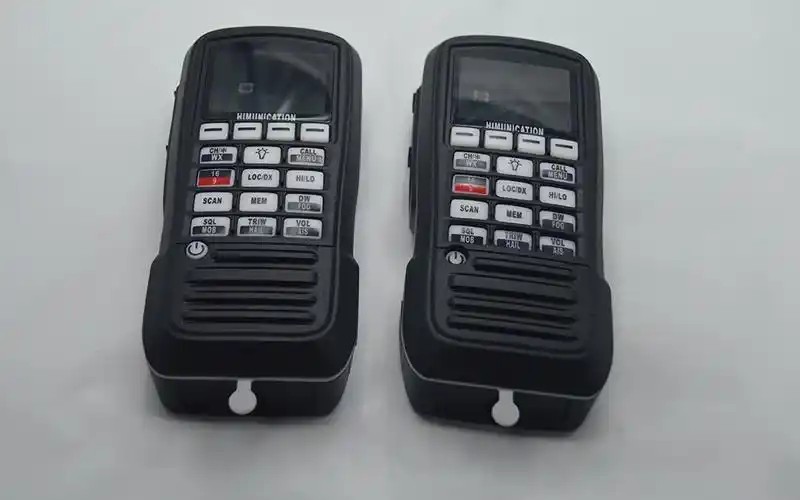
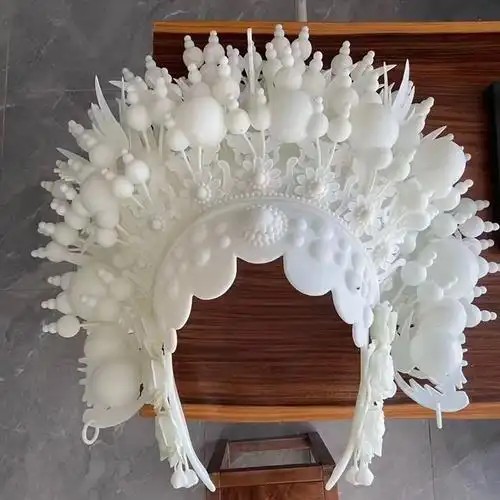
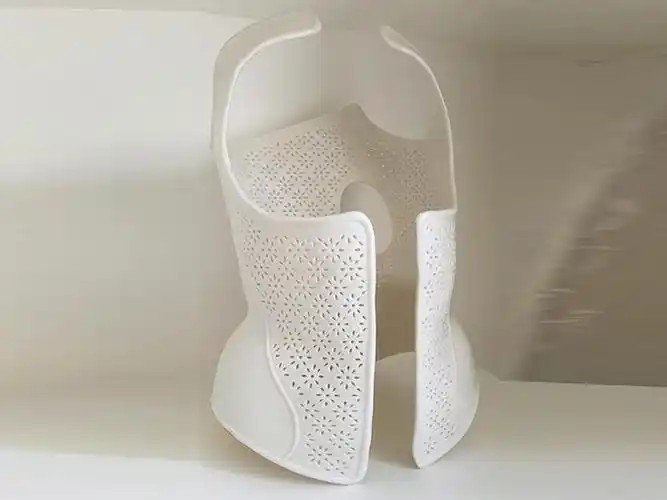
真正有实力的东莞手板厂会保留典型样件,比如汽车车灯手板、无人机机身手板、机器人关节手板。让对方展示案例的细节:分型面是否清晰、螺丝柱是否缩水、透明件是否气泡。如果对方只发网图,要警惕。
第三步:问清三个核心问题。
1)“我的订单排在哪台机?是专机还是混做?”——专机意味着更稳定的精度。
2)“后处理是内部做还是外发?”——内部做交期可控。
3)“如果首件不合格,返工或重做的周期和费用怎么算?”——大厂通常承诺免费重做一次,小厂可能扯皮。
第四步:小批量试单。
不要一上来就给大货。先做2-5件,考核交期准确率(承诺3天,实际几天?)、尺寸报告是否齐全、表面处理有无瑕疵。试单通过后再谈批量协议。
第五步:签订技术协议与交期罚则。
东莞正规的大型手板厂会接受技术协议,明确材料牌号、公差标准、色号(比如潘通号)、验收方式。交期罚则可以约定每延迟一天扣款2%-5%。这一条能筛掉90%的皮包公司。
如果你决定与东莞头部手板厂合作,可以按以下流程推进,避免踩坑:
1. 需求整理:提供3D图纸(STEP/IGES格式)、2D图纸(标注关键公差)、外观要求(色号、纹理、光泽度)、数量及期望交期。
2. 工艺评审:要求工厂工程师在4小时内反馈可制造性分析(DFM),指出薄壁、深腔、倒扣等风险点,并给出修改建议。
3. 报价与排期:确认报价包含材料、加工、后处理、包装、运费。明确“工作日”还是“自然日”。要求提供书面的生产排期表。
4. 首件确认:加工完成后,工厂应提供首件尺寸报告和实物照片/视频。你确认后再进行后处理(喷油、丝印等)。
5. 小批量验证:对于复模订单,先做3-5件模具样件,验证硅胶模具寿命和尺寸稳定性。
6. 批量交付与验收:按AQL抽样标准(如GB/T 2828.1)验货。保留5%-10%尾款作为质保金,30天内无质量问题再付清。
最后给一个实在的建议:不要盲目追求“东莞最大的手板模型厂”这个名头。先列出你自己的三个核心需求(比如交期、精度、价格),然后找2-3家规模在中等偏上(100-200台CNC)的工厂对比试单。真正适合你的工厂,是那个愿意在报价前和你开15分钟技术会议、并且能清楚说出“你这个件我建议用哪种材料、哪种装夹方式”的团队。规模只是参考,流程透明和响应速度才是手板合作的生命线。
上一篇:南京手板cnc加工厂哪家好
下一篇:招聘 番禺大石手板cnc编程

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。