时间:2026-11-06 访问量:315
在制造业产品开发链条中,手板模型是连接设计与量产的关键验证环节。当您搜索“无锡cnc手板模型供应”时,背后往往对应着一个具体需求:快速获得高精度、可装配验证的实物样件,同时控制成本与交期风险。无锡作为长三角精密制造集群的重要节点,其CNC手板供应生态有其鲜明特点。以下从技术能力、产业配套、材料适配、成本结构、局限性及选择流程六个维度展开分析,帮助您建立清晰的决策框架。
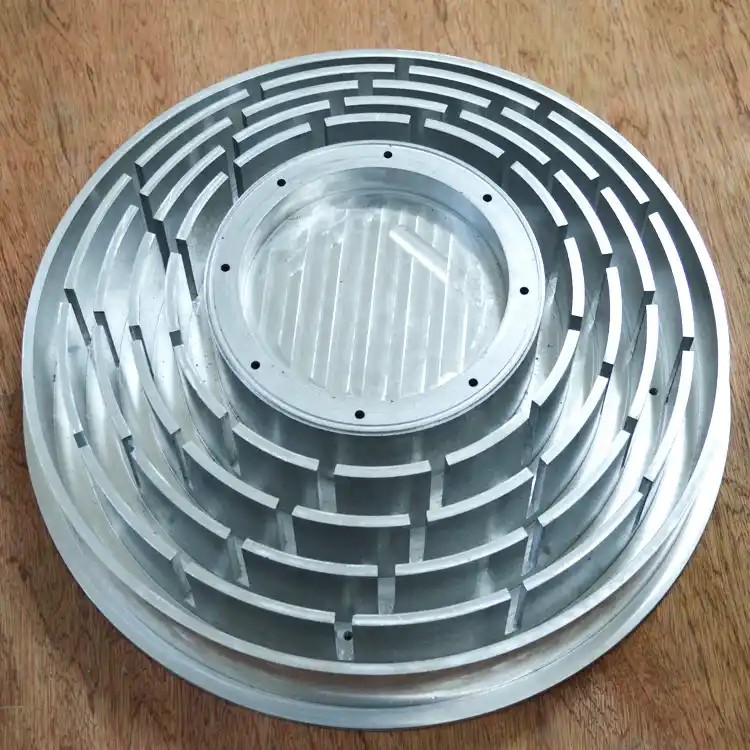
CNC手板加工的本质是减材制造,通过三轴、四轴或五轴数控机床对整块材料进行切削,获得设计几何形状。无锡地区的供应商普遍具备以下能力层级:
第一,精度控制。常规三轴加工中心可达±0.05mm至±0.1mm的公差,精密五轴设备在中小尺寸件上可稳定控制在±0.02mm以内。对于消费电子外壳、医疗器械结构件、汽车内饰功能样件等场景,这一精度足以支撑装配验证和功能测试。
第二,表面处理能力。CNC加工后的表面会留有刀纹,无锡供应商通常配套打磨、喷砂、阳极氧化、电镀、丝印等后处理工艺,使手板在外观上接近量产件。这一点对于需要做市场调研或外观评审的项目尤为重要。
第三,大件与复杂结构加工。无锡及周边地区拥有较大规格的龙门加工中心和高速加工中心,可处理长度超过1米的结构件,如汽车仪表台骨架、大型设备面板等。同时,五轴联动能力可以应对倒扣、深腔、曲面等复杂几何特征。
第四,快速响应机制。依托长三角成熟的供应链网络,无锡手板厂在接到3D图纸后通常可在24小时内完成工艺评估与报价,单件或小批量订单的交期一般在3至7个工作日,紧急件可压缩至48小时以内。
无锡的CNC手板供应并非孤立存在,而是嵌入了一个高度协同的制造生态。这带来了几个实际利益:
其一,材料采购便捷。无锡周边聚集了大量金属与非金属材料供应商,铝合金(6061、7075)、不锈钢、黄铜、ABS、PC、POM、PMMA、尼龙等常用手板材料库存充足,减少了因等料导致的交期延误。
其二,后处理与配套工艺就近完成。除CNC加工外,无锡地区还分布着真空复模、3D打印(SLA/SLS/FDM)、钣金、压铸小批量等配套产能。当项目需要混合工艺时——例如主体CNC加工加硅胶复模小批量翻制——供应商之间可以快速协作,减少跨区域物流时间。
其三,工程人才储备。无锡及周边高校与职业技术院校每年输出大量机械加工与模具设计人才,操作人员对图纸解读、装夹方案设计、刀具路径优化有较成熟的实践经验,这在处理非标件时尤为关键。
CNC手板的一大优势是材料选择范围广,且加工后材料性能基本保持原状。无锡供应商常备的材料及适用场景如下:
- 铝合金6061:加工性好、成本适中,适合结构验证件、散热壳体、夹具治具。阳极氧化后外观质感接近消费电子产品量产件。
- 铝合金7075:强度更高,适合受力结构件、无人机骨架、机器人关节等承载场景。
- 不锈钢304/316:耐腐蚀、强度高,适合医疗器械、食品设备、化工管道类样件,但加工难度大、刀具磨损快,成本相应上升。
- 工程塑料(POM、PC、尼龙、PEEK):POM尺寸稳定性好,适合齿轮和滑动件;PC透明件可做灯罩和视窗;PEEK适合耐高温或医疗植入级验证场景。
- ABS/PMMA:主要用于外观评审件,加工后经打磨抛光可达到高光或哑光效果。
需要说明的是,CNC手板的材料性能与量产工艺(如注塑、压铸)存在差异。例如注塑件的玻纤取向、熔接线强度、收缩率等问题无法通过CNC样件完全复现,这一点在功能验证时需纳入考量。
理解CNC手板的定价逻辑,有助于您合理规划预算和选择供应商。无锡地区CNC手板的报价通常由以下因素构成:
- 编程与装夹时间:复杂曲面、多面加工需要多次装夹或五轴联动,编程和准备工时增加,这是小批量单价偏高的主要原因。
- 材料成本:按毛坯重量计价,大件或贵重材料(如钛合金、PEEK)占比显著。
- 加工工时:与去除量、表面精度要求正相关。要求镜面抛光或高尺寸精度的件,工时成倍增加。
- 后处理费用:喷砂、氧化、电镀、丝印等按面积或件数计费。
交期方面,常规件3至5个工作日,复杂件或含后处理的件5至7个工作日。需要注意的是,报价过低往往意味着简化了装夹方案或减少了检测环节,可能在批量装配时暴露出累积误差问题。建议在询价时明确关键尺寸的检测报告要求。
任何工艺都有边界,无锡CNC手板供应也不例外。以下几点是选型时必须正视的:
第一,小批量经济性拐点。CNC加工的单件成本随数量增加下降缓慢,因为每件仍需占用机床工时。通常当需求量超过50至100件(视件大小和复杂度),真空复模或快速模具注塑的综合成本可能更低。供应商若能提供工艺对比建议,说明其具备工程服务意识。
第二,薄壁与细微特征的加工限制。壁厚小于0.5mm的薄壁结构在装夹力作用下易变形,深槽窄缝受刀具长径比限制,这些情况需要与工程师提前沟通,可能需要调整结构或接受一定的工艺妥协。
第三,表面一致性与量产差异。手工打磨和喷涂的一致性受操作人员影响,批次间可能存在色差或纹理差异。对于外观要求严苛的项目,建议在样品确认阶段留存标准样,并明确允收标准。
第四,材料真伪与批次稳定性。市场上存在以次充好的材料(如以6063替代6061),影响加工性能和最终强度。选择有材料采购凭证、可提供材质证明的供应商更为稳妥。
基于以上分析,为正在寻找无锡CNC手板供应商的读者提供一套可操作的决策路径:
第一步:明确验证目标。 区分外观评审件、结构装配件、功能测试件还是小批量试产件。外观件侧重表面处理能力,结构件侧重尺寸精度与材料强度,功能件可能需要特定材料的物理性能。目标不同,筛选供应商的侧重点不同。
第二步:评估供应商的工程沟通能力。 优质供应商会在报价前指出图纸中可能存在的加工风险(如过薄壁厚、无法装夹的倒扣、刀具无法到达的角落),并给出可制造性建议。如果对方只回复价格而不提任何工艺问题,需谨慎对待。
第三步:要求提供同类型案例或试加工。 对于关键项目,可先委托加工一个典型零件,检验其尺寸报告、表面质量和交期兑现率,再决定是否批量委托。
第四步:明确检测与验收标准。 在订单中约定关键尺寸的检测方式(三坐标、卡尺、投影仪)和允收公差,以及表面处理的外观标准(色号、光泽度、纹理方向)。避免口头约定导致争议。
第五步:规划工艺组合。 如果项目后续需要小批量试产,优先选择同时具备CNC、真空复模或快速模具能力的供应商,便于工艺衔接和数据复用,减少重复沟通成本。
总体而言,无锡CNC手板供应在精度、材料广度、产业配套和响应速度上具备务实优势,适合产品开发早期的快速验证需求。但其成本结构决定了它更适合单件至小批量场景,且在薄壁件、外观一致性和量产模拟方面存在固有边界。带着清晰的验证目标和验收标准去筛选供应商,比单纯比价更能保障项目节奏。
上一篇:高埗3d打印手板模型加工厂
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。