时间:2026-11-09 访问量:421
在制造业产品开发链条中,手板模型是验证设计可行性的关键环节。乐昌作为珠三角地区重要的精密加工配套区域,其CNC手板加工服务在电子、家电、汽车零部件等行业中应用广泛。许多客户在初次接触加工报价时,往往对价格构成和影响因素缺乏系统认知。本文从技术顾问视角,围绕乐昌CNC手板加工报价展开分层解析,帮助读者建立清晰的判断框架。
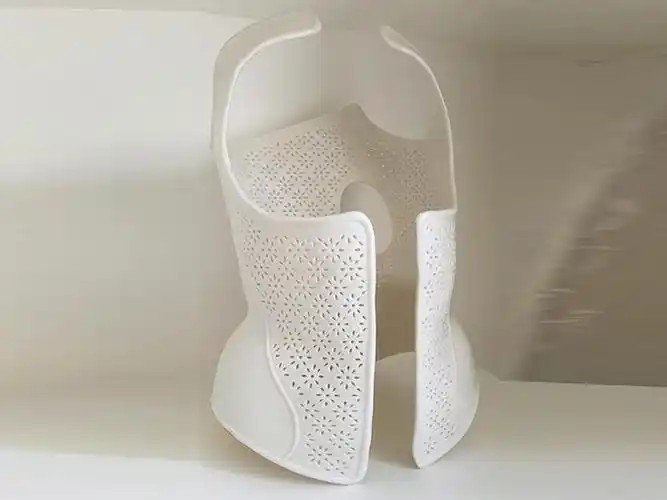
乐昌地处粤北,紧邻珠三角核心制造带,其CNC手板加工能力在以下几个方面表现突出:
1. 加工精度与材料适应性广
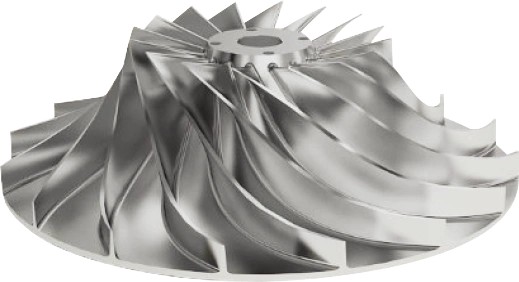
乐昌多数CNC手板厂配备三轴、四轴乃至五轴加工中心,定位精度可达±0.01mm,重复定位精度稳定。可加工材料涵盖ABS、PC、PMMA、尼龙加纤、POM、铝合金、不锈钢、铜合金等,能够满足从外观验证到功能测试的多层次需求。对于结构复杂、薄壁、深腔类零件,五轴设备可减少装夹次数,降低累计误差。
2. 小批量与快速响应能力
相比开模注塑,CNC手板无需模具投入,单件即可起做。乐昌本地加工集群形成了较为完整的供应链配套——从板材供应、刀具磨制到表面处理(喷油、丝印、电镀、阳极氧化)均可在周边完成。常规中小件(如200mm×150mm以内)从编程到成品交付,通常可压缩至3至5个工作日,紧急件可进一步协商加急排产。
3. 成本结构相对透明
乐昌CNC手板报价主要由材料费、加工工时费、编程费、表面处理费及物流费构成。其中加工工时费与零件复杂度强相关,而非简单按重量计价。本地人工与厂房成本较深圳、东莞核心区略低,在同等精度要求下,报价通常具有10%至20%的区间优势,尤其适合中等复杂度、单批次10至50件的小批量试制。
任何加工方式都有边界,乐昌CNC手板加工同样存在以下限制,客户在决策前应充分评估:
1. 超精密与超大件能力的区域差异
乐昌各厂设备水平参差不齐。部分小型作坊最高精度停留在±0.05mm,且缺乏恒温车间,温湿度波动对铝合金、POM等材料尺寸稳定性有影响。对于公差要求严于±0.005mm的超精密零件,或尺寸超过1.5米的大型结构件,本地可选产能有限,可能需要转至深圳、广州等设备更集中的区域,报价和交期均会上升。
2. 表面处理效果的局限性
CNC手板与注塑件在表面质感上存在本质差异。加工纹路、刀痕在透明材料(如PMMA、PC)和高光表面上难以完全消除,即便经过抛光,其光学均匀性仍不及模具成型件。纹理(火花纹、蚀纹)只能通过后期晒纹或手工仿制,批量一致性弱。若产品对外观面要求达到量产级效果,CNC手板仅适合作为形位验证,不宜作为最终外观确认依据。
3. 报价受订单批量与工艺组合影响大
单件报价与10件、50件报价差异显著。编程和装夹时间被摊薄后,批量单价可能下降30%至50%。但若零件包含多面加工、多次装夹、特殊刀具定制或复杂后处理,报价会快速攀升。部分客户仅提供3D图纸而缺乏2D公差标注、表面要求说明和材料牌号,加工方只能按经验估算,容易导致后期加价或质量争议。
面对乐昌CNC手板加工报价,建议客户从以下维度进行比对与决策:
1. 明确技术输入再询价
提供完整的3D模型(STEP/IGES格式)、2D图纸(标注关键公差、基准、表面粗糙度)、材料牌号及表面处理要求。若为装配件,需说明配合关系。信息越完整,报价越接近真实成本,避免“低开高走”。
2. 区分“验证层级”选择工艺
若仅验证装配干涉和结构强度,可放宽表面要求,选择三轴加工加基础去毛刺,报价更低;若需外观评审,应提前与加工方确认抛光等级和喷涂色板,必要时要求提供同材质样块确认。对于透明件和高光件,建议预留返工预算或考虑小批量快速模具作为补充。
3. 要求分项报价并核验工时逻辑
正规报价单应列明材料费、编程费、各工序工时及单价、后处理费用。客户可重点核验:装夹次数是否合理、是否包含多轴联动工时、表面处理是外协还是自做(外协通常加收管理费)。对于异常低价,需警惕材料替代(如以国产板替代进口板)或省略去应力工序的风险。
4. 小批量试制验证供应商能力
在批量下单前,建议先做1至3件首件验证,重点检查关键尺寸、表面缺陷和材料一致性。首件合格后再谈批量价格,同时确认交期承诺是否包含物流时间。乐昌至珠三角主要城市物流通常为1至2天,偏远地区需另行计算。
综合来看,乐昌CNC手板加工报价的合理决策路径可归纳为:明确需求层级→准备完整技术文件→获取2至3家分项报价→比对设备清单与精度承诺→首件验证→批量议价与交期锁定。对于精度要求常规、交期紧迫、批量适中的项目,乐昌具备明显的性价比和响应优势;对于超精密、超大尺寸或外观零缺陷要求的项目,建议在报价阶段即引入具备更高端设备与检测能力的供应商参与比价,或采用CNC手板与快速模具组合方案分散风险。理解报价背后的工艺逻辑,远比单纯比价更能保障项目进度与最终品质。
上一篇:重庆cnc手板模型厂家
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。